以下是:江西省赣州市铝合金型材_高压锅炉管厂家直销值得选择的产品参数
以下是:江西省赣州市铝合金型材_高压锅炉管厂家直销值得选择的图文视频
【恒永兴】为您提供
赣县不锈钢天沟、
于都架子管、
萍乡合金钢管、
宜春电力用管、
南昌装饰板、
鹰潭结构管厂家、
新余镀锌管等多元产品与服务。
铝合金型材_高压锅炉管厂家直销值得选择,
恒金属材料销售(赣州市分公司)为您提供
铝合金型材_高压锅炉管厂家直销值得选择,联系人:
李经理,电话:
【052788266888】。 江西省,赣州市 1998年12月,赣州地区撤地改市。赣州市是“一带一路”重要节点城市、全国性综合交通枢纽、赣粤闽湘四省通衢的区域性现代化中心城市,是革命老区、原中央苏区振兴发展示范区、红色文化传承创新区,国务院支持赣州振兴发展纳入重大区域战略。赣州市是江西省保存文物古迹,尤其宋代文物多的一座滨水城市,有“江南宋城”之誉,是客家先民中原南迁的站,是客家民系的发祥地和客家人的主要聚居地之一,全市客家人口占90%以上,世称“客家摇篮”,仍有600余幢客家围屋,被称为“东方的古罗马”,被命名为“历史文化名城”、“中国旅游城市”,形成了“红色故都、客家摇篮、江南宋城、生态家园、世界橙乡、堪舆圣地”六大旅游品牌。市境内有瑞金共和国摇篮景区、三百山风景名胜区等景点。
无需长篇大论,观看铝合金型材_高压锅炉管厂家直销值得选择视频,让你瞬间爱上我们的产品。
以下是:江西赣州铝合金型材_高压锅炉管厂家直销值得选择的图文介绍
江西赣州自古以来在国内享有“【江西赣州不锈钢管、赣州就近花纹钢板、赣州就近檐沟】之乡”之美誉。具有历史悠久,技术先进,管理完善,生产发达的【赣州本地附近不锈钢管、江西赣州本地电力用管、赣州圆钢】行业。我们的【赣州角钢、赣州无缝管】产品则发展了这一优势,在积累了多年设计、制造的基础上,采用了新结构,新技术,新工艺和优质的【赣州就近空心抽油杠、赣州本地附近镀锌工角槽】材料,恒金属材料销售(赣州市分公司)的【赣州本地管线管、赣州工字钢】产品具有设计合理,价格优惠的特点。

浅谈如何提高铝型材用粉末涂料的耐候性:喷涂在铝型材表面的粉末涂膜的耐候性,是影响铝型材寿命的关键性因素。本文主要从粉末涂料的原材料、配方结构、制作工艺、固化条件等技术角度分析,并结合所做的实验结果,总结出几个提高粉末涂料耐候性的可供参考的思路,从而*终达到延长铝型材寿命的目的。随着国民经济的快速发展,粉末涂料的户外应用越来越普遍,人们对粉末涂层耐候性和耐久性的关注度不断提高,特别是对铝型材、天花板、幕墙板等室外用品表面的粉末涂膜的耐候性要求越来越高。粉末涂料主要由树脂、固化剂、助剂、颜填料等组成,喷涂在铝型材表面的涂层随着时间的延长,受周围自然因素如日晒、雨淋、氧化、冷热变化以及生物等的作用,会出现性能逐渐降低的现象,即老化。粉末涂料抑制或延缓自然老化的能力称为耐自然老化性,简称耐老化性,也叫耐候性。影响粉末涂料耐候性的因素很多,其中包括粉末涂料成分中的树脂、固化剂、颜填料、助剂等各种原材料的性能、用量、配比等内部因素;以及粉末涂料制作过程的工艺条件和涂料的固化程度;还有涂膜的使用环境如日光(主要是紫外线)的作用、大气的组成(氧、臭氧、工业烟雾等)、湿度(包括酸雨、盐雾等)、温度变化等外部因素。
从粉末涂料本身的角度来看,提高粉末涂层耐候性能主要从原材料、配方结构以及制作工艺等方面着手。一、原材料:粉末涂料主要由树脂、固化剂、助剂、颜填料等材料组成,这些原材料的耐候性,基本上决定了涂料的耐候性。因此,要提高粉末涂料的耐候性能,首先要选择耐候性能满足铝型材行业要求的原材料,而且这些耐候性合格的原材料也要满足涂膜的其他性能。当涂膜的各项性能相互间产生冲突时,可以根据客户的要求侧重于某项性能,但是人工加速老化试验结果要满足GB 5237.4-2008中加速耐候性的要求。1.树脂:因为树脂是粉末涂料的主要成膜物质,是决定粉末涂料性质和涂膜性能的*主要成分,所以树脂的选择至关重要。选取市面上大型厂家常用的铝型材用粉末涂料聚酯树脂,使用同一配方结构和相同制作工艺分别制粉进行300小时耐老化试验以及涂膜外观比较,结果如表1所示。(加速老化条件为8小时光照,4小时凝露循环;UVB-313EL灯,辐照度0.65W/㎡,光照温度60℃;凝露温度50℃)由试验结果可知,树脂D、F、H在通一系列的树脂中耐候性较好,但这种树脂的缺点是分子量大,熔融黏度高,如果应用在平面粉中*终会导致涂膜流平性能差。所以,通过在粉末涂料配方中选用耐候性能好的树脂来提高平面粉的耐候性能时,必须考虑到涂膜的流平是否会变差,变差之后客户能否接受。2.固化剂:尽管HAA体系的固化剂环保型众所周知,但是它的缺点是固化反应有副产物形成,厚喷时容易产生针孔、猪毛孔等弊端,涂膜过烘烤耐泛黄性和耐久性不如TGIC体系。[1]铝型材行业目前难以接受HAA体系的这些弊端,或者说是大部分粉末厂家没有解决这些弊端,所以铝型材用粉末涂料还是以TGIC体系为主。固化剂TGIC对粉末涂料的耐候性能也有一定的影响。
经过对国内三家销售量排名靠前的厂家的TGIC进行耐老化检测,发现它们的耐老化性能基本一致,无较大的差别。因此,在通过固化剂TGIC的选择上去提高粉末涂料的耐候性,并无多大的意义。3.颜料:颜料对粉末涂料耐候性的影响在原材料中是除了树脂之外影响*大的因素,因为颜料在使用过程中会褪色,所以对于铝型材用粉末涂料的颜料的选择也很重要。市场上即使是用一种颜色的颜料,它的品种非常多,不同品种的色相、着色力、遮盖力、耐候性、耐热性等性能千差万别,这给我们粉末涂料厂家的选择带来很大的难度。颜料按化学组成分为无机颜料和有机颜料,它们的优缺点如表2所示。颜料的选择要从多方面考虑,如颜料的色相、着色力、遮盖力、耐热性、耐候耐光性、耐沸水性、毒性等等;而且由于一些颜料可能带有对树脂和固化剂起到促进作用的活性基团,所以也要考虑颜料对涂料反应速度、粘度的影响。为了提高粉末涂料的耐候性,颜料要选择耐光性在7-8级(8级*好),耐候性4-5级(5级*好)的品种,同时耐热性和耐沸水性要满足铝型材行业的使用要求。从表2可知,由颜料本身的性质决定,有机颜料的耐光性和耐候性有限,而无机颜料不够鲜艳,所以一些鲜艳颜色的粉末大多使用了耐光性和耐候性有限的有机鲜艳颜料,这就是鲜艳颜色的涂膜耐老化色差较大的主要原因。因此,为了保证鲜艳颜色涂膜的耐候性,除了选用耐候性能优异的其他材料,更加要注意颜料的选择。4.填料:填料的重要功能是添加到粉末涂料中以后,能够改进涂膜的硬度、刚性和耐划伤性等物理力学性能,同时有利于改进粉末涂料的贮存稳定性、松散性和带电等性能。[3]铝型材粉末涂料中*常用的填料为硫酸钡,经过对多个厂家的硫酸钡进行耐老化检测,发现耐候性能无明显差别。因此,为了保证涂料的耐候性,必须使用纯度高的硫酸钡作为填料。硫酸钡进仓前必须经过检验,使用10%的盐酸溶液是*简单快捷的方法,可以快速检测出硫酸是否含有碳酸钙,碳酸钙会降低涂料的耐候性能,不能作为铝型材用粉末涂料的填料。5.助剂:在粉末涂料配方中,助剂的用量很少,但在一般粉末涂料配方组成中是不可缺少的成分,而且对涂膜的外观及某些性能起决定性作用。经过对各国内大型厂家同类助剂进行加速老化对比试验后,发现不同厂家的流平剂、光亮剂、安息香等对涂膜耐老化性能影响不大;而不同厂家的蜡粉、消光剂对涂膜耐老化的影响较大。因此,为了提高粉末涂料的耐候性,可以考虑使用耐老化性能好的蜡粉和消光剂。二、配方结构:通过粉末涂料中聚酯树脂的酸值和固化剂羟基当量的计算,设计合适的固化剂用量,并通过加速老化试验的验证,使用*佳的固化剂用量,使涂料在固化时能够充分固化,从而达到*好的耐候性能。
在满足粉末涂料各项性能的前提下,尽量在配方中减少原材料的种类,特别是对涂膜耐候性起负作用的材料。在不影响涂膜遮盖力以及硬度、耐磨性的前提下,适当降低配方中的颜料(特别是吸油量大的颜料)和填料的用量,使配方中的颜料能够在熔融混炼过程充分被树脂包覆,在涂膜的使用过程中减少颜料的颜色变化,从而达到提高涂膜耐候性的目的。三、制作工艺:粉末涂料制作过程主要包括预混合、熔融挤出、压片破碎、分级粉碎四个阶段,其中预混合、熔融挤出两个工艺对粉末涂料的耐候性能有很大影响。预混合的作用是为了使粉末涂料配方中的各种原材料组成分散均匀,为熔融挤出打下良好的基础。为了提高耐候性,在预混合阶段,原材料必须按一定的先后顺序进行投料,而且投料量控制在混料缸容量的20%-80%,并适当延长混合时间。熔融挤出是为了使粉末涂料组成中的各种成分混合均匀,也就是达到粉末涂料成品中的每个粒子组成成分一样。为了提高耐候性,在熔融挤出阶段,在不出现胶化粒子的前提下,适当提高挤出机温度(特别是在气温较低的情况下),使树脂熔融成一种流体,保证颜料能有良好的润湿和获得*大的剪切力,有利于颜料等的高度分散,使各组分成为一个均匀的体系;在保证生产进度的同时,可以适当降低挤出速度,保证物料有充足的熔融混炼时间;从而提高混炼效果,使粉末涂料中的颜料填料被树脂充分包覆,而且各种原材料成分粒子分散均匀,特别是固化剂和树脂能按配方的比例混炼均匀,固化时涂膜能够充分固化,从而增加涂膜的表面致密性,*终提高粉末涂层的耐候性。四、固化条件:粉末涂料只有充分固化的情况下,树脂的高分子链才会和固化剂完全交联,各项物理化学性能才会达到*佳状态,耐候性能也不例外。因此,提高耐候性能必须使粉末涂料充分固化,固化时要控制好温度和时间。综上所述,对于提高铝型材用粉末涂料的耐候性,可参考如下思路:选用耐候性能好且流平不至于太差的树脂;注意鲜艳颜料、蜡粉、消光剂的选择;设计有利于提高涂膜耐候性的配方结构;控制好粉末涂料生产工艺。

1.夹具的设计与制作:1.1夹具的特点:铝件加工后阳极氧化用的夹具与电镀用的挂具是截然不同的,若采用电镀用类似挂勾的挂具作阳极化夹具是不适宜的,因为阳极氧化时夹具与工件表面都会很快生成氧化膜,在此过程中夹具与工件稍有松动即会变更触点位置,阻碍电流流通,为此,必须采用具有弹性的夹具夹紧工件。只有这样才能使阳极氧化过程正常进行。1.2夹具的结构形式:夹具结构以个体式为宜,若采用组装式的,则经几次使用后铆接或焊接处会因腐蚀而松动,阻碍阳极氧化过程中电流的正常流通。同时,夹具要有一定的横截面积。一定截面的夹具也就有足够的弹力和夹紧力,使工件与夹具保持良好的接触,保证所夹工件阳极氧化时所需电流正常流通。避免因接触不良产生热量而烧毁工件。1.3夹具材料的选择:制作夹具以选择硬质铝材为好,硬质铝材弹性好,紧固耐用。2.工件的装夹:2.1给夹具清洗去膜:在阳极氧化过程中夹具也会产生氧化膜。为此,使用过的夹具再次使用之前一定要退除氧化膜。退膜可在铝的除油溶液中进行。也可将夹具与工件接触部位的氧化膜用锉刀锉去,此法对某些夹具来说还可延长夹具的使用寿命。2.2装夹位置的选择:装夹工件的位置要选择得当,铝合金加工厂一般应装夹在工件的副面(即非装饰的部位)。否则工件与夹具的接触部位因被夹具遮盖而无法生成氧化膜,当然也就无法染上颜色,此处即会显现出明显的白色斑点,影响外观质量。此外,工件装夹后悬挂在溶液中的凹入部位会否产生窝气等问题也要予以考虑。2.3防止工件装夹变形:夹具非同挂具,夹具有一定的弹性。装夹变形的工件时尤需注意,应避免用力过猛导致工件变形。2.4防止装夹过松:当工件装夹过松时,夹具与工件之间的电流会时通时断,在这种情况下很可能把工件烧毁。2.5逐一装夹需染色的阳极化件:有些单位对某些小件采用纱窗布包扎或用其它方法包扎后作阳极氧化处理。这种方法虽在一定场合下可节省工时和提率,但只可用于某些质量要求不高的本色阳极氧化,即使少量工件在相互遮盖处无法生成氧化膜,也不易被识别出来。但对于需要染黑色的工件,采用此种装夹方法显然是不可取的。必须逐一装夹,保证阳极氧化质量。3.精密铝合金零件加工阳极氧化工艺条件的控制:3.1溶液的温度与电压的关系:在额定的范围内溶液的温度越低,所需的电压应越高,因为溶液温度较低时氧化膜生成速度较缓慢,膜层较为致密,为获得一定厚度的氧化膜,阳极氧化过程需升高电压。当溶液的温度较高时,氧化膜的溶解速度加块,且生成的氧化膜是疏松的,此时降低电压能适当改善氧化膜的质量。3.2阳极氧化溶液的温度与时间的关系:溶液的温度越低,所需的阳极氧化时间应越长。因为溶液温度较低时氧化膜的生成速度缓慢。溶液的温度升高时则氧化膜的生成速度加快。此时要缩短阳极氧化时间,否则由于氧化膜的外层电阻加大而导致膜层溶解,出现工件尺寸的改变、表面粗糙掉膜的现象。

铝型材挤压加工型材模具的制造,也是决定其品质和使用寿命的关键因素之一。由于铝挤压工模具具有一系列特点,因此对铝型材模具制模技术需要很高的要求:1、由于铝合金挤压加工模具的工作条件十分恶劣,在挤压过程中需要经受高温、高压、高摩擦的作用,因此,要求使用高强耐热合金钢,而这些钢材的熔炼、铸造、锻造、热处理、电加工、机械加工和表面处理等工艺过程都非常复杂,这给模具加工带来了一系列的困难。铝型材挤压加工工艺模具的制造要求:2、为了提高铝型材挤压加工模具的使用寿命和保证产品的表面品质,要求模腔工作带的粗糙度达到0.8-0.4μm,模子平面的粗糙度达到1.6μm以下,因此,在制模时需要采取特殊的抛光工艺和抛光设备。3、由于挤压产品向高、精、尖方向发展,有的型材和管材的壁厚要求降到0.5mm左右,其挤压铝制品公差要求达到±0.05mm,为了挤压这种超高精度的产品,要求模具的制造精度达到0.01mm,采用传统的工艺是根本无法制造出来的,因此,要求更新工艺和采用新型专用设备。例如:数控车床,数控加工中心以及慢走丝加工等先进高精密度加工设备。4、铝型材断面十分复杂,特别是超高精度的薄壁空心铝型材和多孔空心壁板铝型材,要求采用特殊的挤压模具结构,往往在一块模子上同时开设有多个异形孔腔,各截面的厚度变化急剧,相关尺寸复杂,圆弧拐角很多,这给模具的加工和热处理带来了很多麻烦。5、铝型材挤压加工产品的品种繁多,批量小,换模次数频繁,要求模具的适应性强,因此,要求提高制模的生产效率,尽量缩短制模周期,能很快变更制模程序,能准确无误地按图纸加工出合格的模具,把修模的工作量减少到*低程度。6、由于铝型材挤压加工产品应用范围日趋广泛,规格范围十分宽广,因此,有轻至数千克的、外形尺寸为100mm×25mm的小模子,也有重达2000kg以上的、外形尺寸为1800mm×450mm的大模子。有轻至几千克的、外形尺寸为65mmx800mm的小型挤压轴,也有重达100t以上、外形尺寸为2500mmx2600mm的大型挤压筒。模具的规格和品质上的巨大差异,要求采用完全不同的制造方法和程序,采用完全不同的加工设备。7、挤压工模具的种类繁多,结构复杂,装配精度要求很高,除了要求采取特殊的加工方法和采用特殊的设备以外,尚需采用特殊的工装卡具和刀具以及特殊的热处理方法。8、为了提高模具的品质和使用寿命,除了选择合理的材料和进行优化设计以外,尚需采用*佳的热处理工艺和表面强化处理工艺,以获得适中的模具硬度和高表面品质,这对于形状特别复杂的难挤压制品和特殊结构的模具来说显得特别重要。综上所述,铝型材挤压加工模具的加工工艺不同于一般的机械制造工艺,而是一门难度很大、涉及面很广的特殊技术。为了制造出高质量和高寿命的模具,除了要选择和制备优质的模具材料外,尚需要制定合理的冷加工工艺、电加工工艺、热处理工艺和表面处理工等。
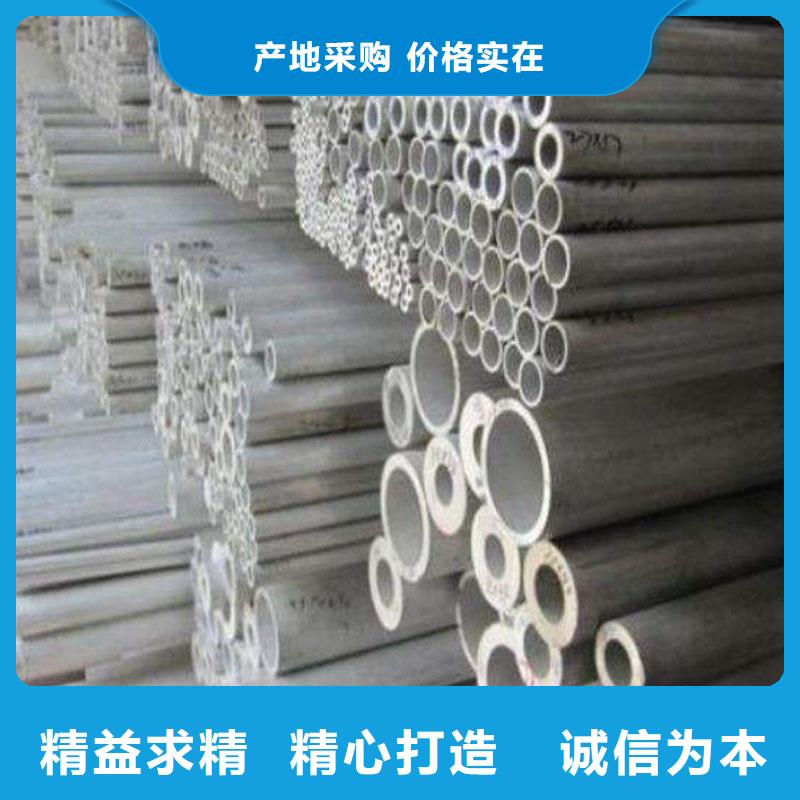
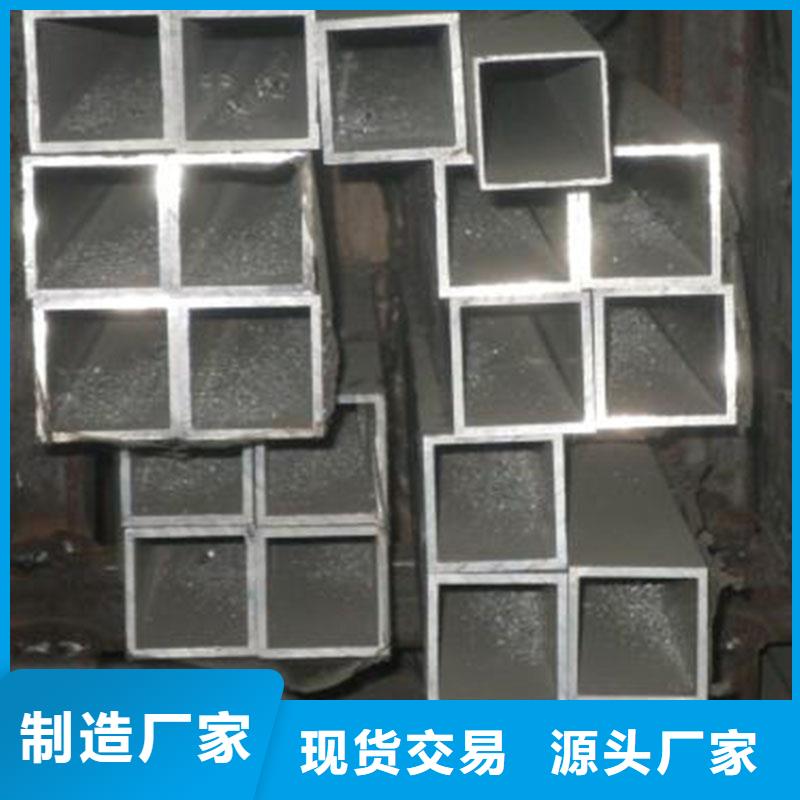

铝合金型材_高压锅炉管厂家直销值得选择,恒金属材料销售(赣州市分公司)为您提供铝合金型材_高压锅炉管厂家直销值得选择产品案例,联系人:李经理,电话:【052788266888】。